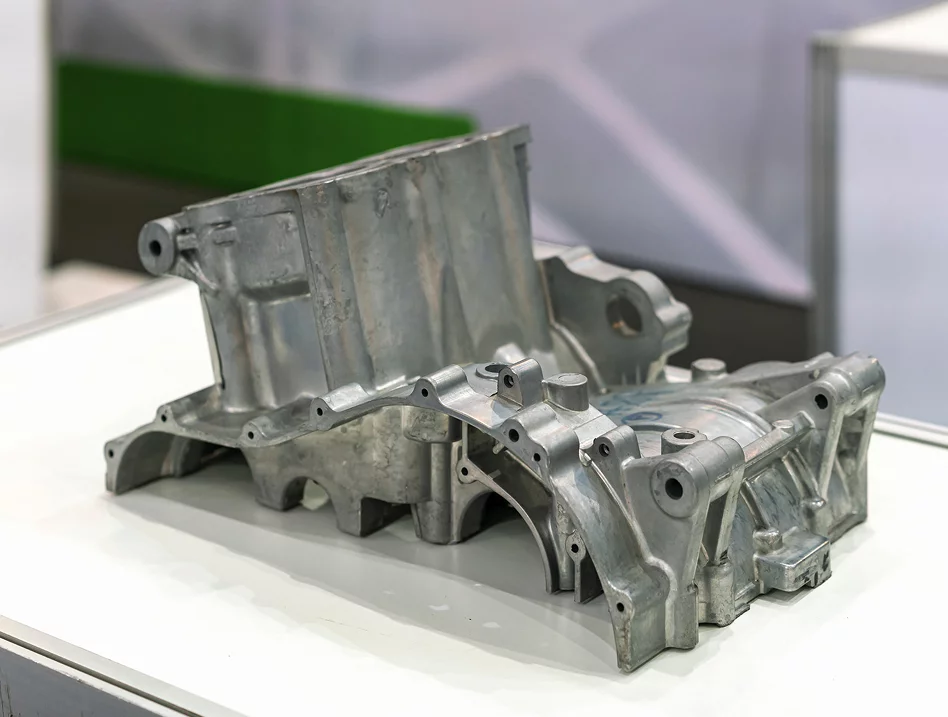
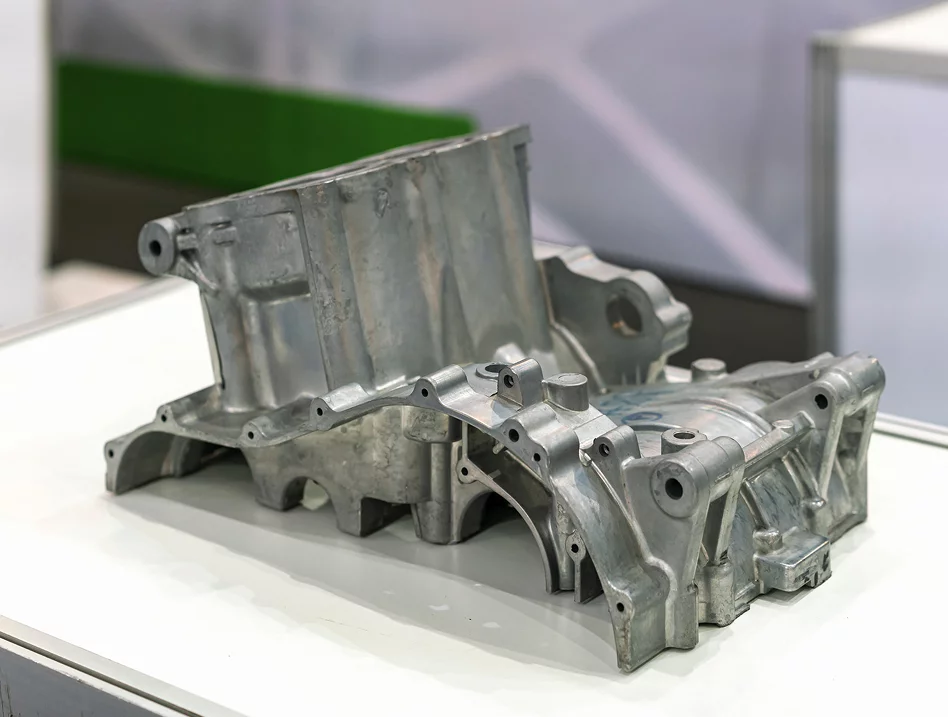
Auswählen einesMetallGießenDie Route umfasst mehr als nur die Identifizierung eines Metalls und die Herstellung einer Form. Teilegeometrie, Wandübergänge, innere Hohlräume, Maßanforderungen, Produktionsvolumen, Bearbeitungszugabe und Betriebsbedingungen beeinflussen alle das Ergebnis. In diesem Leitfaden wird erläutert, wie sich gängige Prozesse unterscheiden, was in eine technische Zeichnung aufgenommen werden muss, wie Qualitätsrisiken vorhergesehen werden können und wann eine Nachbearbeitung oder Oberflächenbehandlung erforderlich ist. Es soll Entwicklungs-, Beschaffungs- und Fertigungsteams dabei helfen, eine Komponente als vollständige Produktionsaufgabe und nicht nur als Form zu bewerten.
Wählen Sie einen Abschnitt aus, um zu den Details zu springen
Beim Gießen entsteht ein Bauteil, indem geschmolzenes Metall in einen Formhohlraum geleitet wird und dort erstarren kann. Der Hohlraum reproduziert die beabsichtigte Form, während die gewählten Legierungs- und Erstarrungsbedingungen Einfluss auf die Struktur und Eigenschaften des Bauteils haben. Je nach Route kann die Form aus Einwegsand, einer Keramikschale oder einer wiederverwendbaren Metallform bestehen.
Bei einer kundenspezifischen Komponente beginnt die Konstruktion, bevor das Metall gegossen wird. Die Zeichnung muss die Form und die Merkmale beschreiben, die im Betrieb wichtig sind. Das Fertigungsteam berücksichtigt dann den Formenbau, den Metallfluss, die Zuführung während der Erstarrung, die Entnahme aus der Form und alle nach dem Gießen erforderlichen Vorgänge.
Überprüfen Sie Geometrie, Funktionsflächen, Legierungsanforderungen, Montageschnittstellen und Prüfkriterien.
Wählen Sie den Prozess, entwerfen Sie das Formsystem und planen Sie, wie das geschmolzene Metall den Hohlraum füllt und versorgt.
Entfernen Sie Anschnitte und überschüssiges Material, führen Sie bestimmte Bearbeitungen oder Behandlungen durch und prüfen Sie dann kritische Merkmale.
Die Stufen sind miteinander verbunden. Ein Loch, das nach dem Gießen gebohrt wird, benötigt einen klaren Bezugspunkt und eine ausreichende Bearbeitungszugabe. Eine Dichtfläche erfordert möglicherweise eine dichtere Oberfläche als eine nicht funktionsfähige Außenfläche. Ein interner Durchgang kann sich sowohl auf das Formdesign als auch auf den Inspektionszugang auswirken. Eine frühzeitige Behandlung dieser Punkte trägt dazu bei, ein Design zu vermeiden, das einfach zu zeichnen, aber schwierig konsistent herzustellen ist.
Verschiedene Prozesse berücksichtigen unterschiedliche Kombinationen von Größe, Form, Oberflächendetails, Legierung, Wiederholbarkeit und Werkzeugansatz. Keine einzelne Route ist für jede Komponente ideal. Der beste Vergleich beginnt mit den funktionalen Anforderungen des Teils und prüft dann, ob jeder Prozess die erforderliche Geometrie bilden und die Zeichnungsanforderungen erfüllen kann.
Beim Sandguss wird eine Form auf Sandbasis verwendet, die im Allgemeinen auseinandergebrochen wird, um den erstarrten Teil freizugeben. Es eignet sich für große Gehäuse, Maschinenbasen, Pumpenkomponenten, Ventilkörper und Geometrien, die sich nur schwer aus einer permanenten Matrize entfernen lassen. Kerne können innere Hohlräume oder Durchgänge bilden. Der erreichbare Oberflächenzustand und die Maßhaltigkeit hängen vom Formsystem, der Legierung, der Teilegröße und den Prozesskontrollen ab, sodass kritische Schnittstellen möglicherweise bearbeitet werden müssen.
Feinguss bildet typischerweise eine Keramikhülle um ein Modell, die vor dem Gießen entfernt wird. Dies ist nützlich für detaillierte Formen, gekrümmte Passagen und Komponenten, bei denen mehrere Merkmale in eine einzige Geometrie integriert werden müssen. Durch die Route kann die Menge an Material reduziert werden, die von einigen Formen entfernt werden muss, aber das Design muss dennoch das Legierungsverhalten, Abschnittsänderungen, Endbearbeitungsanforderungen und die erforderlichen Toleranzen für Funktionsmerkmale berücksichtigen.
Beim Druckguss wird geschmolzenes Metall in eine wiederverwendbare Metallform gepresst. Es wird häufig für Aluminium, Zink und ausgewählte andere Nichteisenlegierungen in Betracht gezogen, bei denen die Komponentengeometrie und das geplante Produktionsmuster zum Werkzeug passen. Mit dem Prozess können detaillierte Formen in wiederholbarer Geschwindigkeit erzeugt werden, doch Matrizenzugang, Formschräge, Trennlinien, Auswurf und Wandgleichmäßigkeit erfordern frühzeitige Aufmerksamkeit. Auch die Legierungs- und Maschinenauswahl schränkt die geeigneten Prozessvarianten ein.
| Verfahren | Wird oft in Betracht gezogen | Designpunkte zur Überprüfung |
|---|---|---|
| Sandguss | Große Teile, Gehäuse, komplexe Hohlräume, eine Reihe von Eisen- und Nichteisenlegierungen | Kernplatzierung, Formzugang, Abschnittsübergänge, Bearbeitungszugabe, Oberflächenanforderungen |
| Feinguss | Detaillierte Geometrie, relativ komplizierte Merkmale, geformte Komponenten mit eingeschränktem Zugang zur Bearbeitung | Schalen- und Musterbeschränkungen, lokale Dicke, Legierungseignung, kritische Abmessungen, Endbearbeitung |
| Druckguss | Wiederholbare Nichteisenteile mit einer Geometrie, die für eine wiederverwendbare Matrize geeignet ist | Formschräge, Trennlinie, Auswurf, Wandkonsistenz, Werkzeugzugang, Produktionsanforderungen |
Ein Vergleich sollte auch die Arbeitsgänge umfassen, die auf die Formphase folgen. Ein Teil, das mehrere Präzisionsbohrungen, Gewindelöcher oder flache Dichtflächen benötigt, kann eine umfangreiche Bearbeitung erfordern, unabhängig davon, wie gut die ursprüngliche Form geformt ist. Bewerten Sie für diese Komponenten die Gussroute und den Bearbeitungsplan gemeinsam, anstatt sie als separate Entscheidungen zu behandeln.
Die Materialauswahl sollte mit der Umgebung beginnen, in der die Komponente betrieben wird. Belastungen, Temperatur, Korrosionseinwirkung, Verschleiß, Flüssigkeitskontakt, Gewichtsgrenzen und Verbindungsanforderungen können auf unterschiedliche Legierungsfamilien hinweisen. Die Wahl beeinflusst auch das Schmelzverhalten, die Formkompatibilität, die Erstarrung, die Bearbeitbarkeit und die verfügbaren Endbearbeitungsverfahren.
Für einenMetallgussFür ein Projekt ist ein Materialname allein keine vollständige Spezifikation. Eine Zeichnung oder eine technische Beschreibung sollte die erforderliche Güteklasse angeben, sofern diese bekannt ist, und alle relevanten Leistungskriterien beschreiben. Wenn mehrere Qualitäten technisch möglich sind, vergleichen Sie sie mit den Betriebsbedingungen der Komponente, anstatt nur anhand einer breiten Bezeichnung wie Stahl oder Aluminium auszuwählen.
| Materialfamilie | Allgemeine Merkmale | Fragen, die bei der Auswahl geklärt werden müssen |
|---|---|---|
| Aluminiumlegierungen | Wird oft verwendet, wenn eine geringere Bauteilmasse und eine nützliche Wärmeleitfähigkeit wichtig sind | Welche Note ist erforderlich? Welche Belastungen, Temperaturen, Korrosionseinwirkungen und Bearbeitungsmerkmale gelten? |
| Edelstahl | Wird je nach Sorte und Umgebung dort eingesetzt, wo Korrosionsbeständigkeit und mechanische Leistung wichtig sind | Welche Medien kontaktieren das Teil? Ist die ausgewählte Sorte für die Betriebsumgebung und die Verbindungsmethode geeignet? |
| Kohlenstoffstahl | Erhältlich in Qualitäten, die für ein breites Spektrum struktureller und industrieller Komponentenanforderungen verwendet werden | Welche Stärke bzw. Zähigkeit wird benötigt? Ist eine Wärmebehandlung oder Schutzausrüstung vorgeschrieben? |
| Legierter Stahl | Legierungselemente und Wärmebehandlung können spezifische Festigkeits-, Härtbarkeits- oder Verschleißanforderungen unterstützen | Welche Note und Kondition sind erforderlich? Welche Inspektionen und Nachbehandlungen sind erforderlich? |
Die Eigenschaften einer Legierung allein garantieren nicht, dass ein fertiges Bauteil alle Anforderungen erfüllt. Der Gussweg, die Teilegeometrie, das lokale Erstarrungsverhalten, die Wärmebehandlung, die Bearbeitung und die Inspektion beeinflussen alle das Endergebnis. Wenn das Teil sicherheitsrelevante oder druckführende Aufgaben hat, geben Sie den anwendbaren Materialzustand und die Akzeptanzkriterien an, anstatt sich auf eine generische Legierungsbeschreibung zu verlassen.
Wenn die Spezifikation noch nicht festgelegt ist, geben Sie dem Hersteller genügend Kontext, um geeignete Optionen zu besprechen: Betriebstemperatur, Art der Belastung, Einwirkung von Flüssigkeiten oder Chemikalien, erwarteter Verschleiß und Schnittstellen zu benachbarten Teilen. Eine technische Diskussion kann sich dann auf praktische Kompromisse konzentrieren, ohne den Hauptzweck der Komponente aus den Augen zu verlieren.
Design for Manufacturability verbindet das CAD-Modell mit der Art und Weise, wie die Form hergestellt, gefüllt, geöffnet und geprüft wird. Ein optisch kompaktes Design kann zu schweren Abschnitten, unzugänglichen Hohlräumen oder abrupten Übergängen führen, die die Erstarrung erschweren. Die Überprüfung dieser Funktionen vor der Festlegung der Werkzeuge gibt dem Team die Möglichkeit, die Geometrie zu überarbeiten, während die Änderungen praktisch bleiben.
Große Unterschiede in der Abschnittsdicke können dazu führen, dass Bereiche unterschiedlich schnell abkühlen. Schwere Verbindungen können länger heiß bleiben als angrenzende Wände, wodurch Bedingungen entstehen, die schrumpfungsbedingte Defekte begünstigen. Wenn es die Konstruktion zulässt, achten Sie auf eine einigermaßen gleichmäßige Wandstärke, verschmelzen Sie Übergänge und erwägen Sie die Entkernung unnötiger massiver Massen. Die geeignete Geometrie hängt vom Prozess, der Legierung und den Bauteilabmessungen ab, sodass generische numerische Regeln eine zeichnungsspezifische Überprüfung nicht ersetzen sollten.
Abgerundete Übergänge können den Metallfluss verbessern und abrupte Querschnittsänderungen reduzieren. Abhängig vom Lastpfad können sie auch Spannungskonzentrationen im Betrieb reduzieren. Ein Radius sollte unter Berücksichtigung der Funktionsabstände und des Bearbeitungszugangs ausgewählt werden. Es darf die Verbindungskomponenten nicht beeinträchtigen oder an der Stelle, an der die Wände aufeinander treffen, einen unerwünschten dicken Bereich bilden.
Formschräge ist eine leichte Verjüngung, die das Lösen eines Modells oder Gussteils aus der Form oder Matrize erleichtert. Die benötigte Menge hängt vom Prozess, der Oberflächentiefe, der Textur, dem Material und der Werkzeuganordnung ab. Permanente Matrizen erfordern außerdem eine praktikable Öffnungsrichtung, Auswurfstrategie und Position der Trennlinie. Interne Durchgänge erfordern möglicherweise Kerne, und jeder Kern bringt Design- und Herstellungsaspekte mit sich. Identifizieren Sie, welche Oberflächen frei von Trennspuren oder Auswurfspuren bleiben müssen, damit diese Anforderungen bei der Werkzeugkonstruktion berücksichtigt werden können.
Nicht jede Oberfläche benötigt die gleiche Maßkontrolle. Markieren Sie die Bohrungen, Montageflächen, Dichtflächen, Gewindemerkmale und Schnittstellen, die den Sitz oder die Funktion bestimmen. Die Bearbeitungszugabe sollte für den beabsichtigten Vorgang ausreichend sein und gleichzeitig eine unnötig dicke Abtragsschicht vermeiden, die unterirdische Diskontinuitäten freilegen könnte. Die Zeichnung sollte Bezugspunkte und geometrische Beziehungen angeben, damit die Inspektion das Teil auf die gleiche Weise beurteilen kann, wie es zusammengebaut oder verwendet wird.
Diese Kontrollen sind von zentraler BedeutungMetallgussDesign, da die Geometrie mehr als nur das Aussehen des Gussteils beeinflusst. Sie hat auch Einfluss darauf, wie zuverlässig sich die Form füllt, wie das Bauteil aushärtet, ob es sich beschädigungsfrei entnehmen lässt und wie problemlos kritische Maße später fertiggestellt werden können.
Die Qualitätsplanung für eine Metallgusskomponente sollte an deren Funktion und den Mängeln, die sie beeinträchtigen könnten, gebunden sein. Eine allgemeine Sichtprüfung kann Oberflächenunregelmäßigkeiten aufdecken, jedoch nicht das Fehlen innerer Unebenheiten nachweisen. Ebenso bestätigt eine Maßprüfung die gemessene Geometrie, nicht jeden Aspekt der Materialintegrität. Zur Beantwortung definierter Akzeptanzfragen sollten Inspektionsmethoden gewählt werden.
| Zustand | Worauf es hinweisen könnte | Warum das Teiledesign wichtig ist |
|---|---|---|
| Porosität | Gasbedingte Hohlräume oder Hohlräume im Zusammenhang mit Füllung, Formbedingungen oder Erstarrung | Kann in der Nähe von Druckgrenzen, dünnen Wänden, bearbeiteten Flächen oder hochbelasteten Abschnitten wichtig sein |
| Schwindung | Hohlräume oder instabile Bereiche, in denen die Metallkontraktion während der Erstarrung nicht ausreichend gefördert wurde | Dicke Verbindungen und isolierte heiße Bereiche erfordern möglicherweise Aufmerksamkeit bei der Geometrie und dem Einspeisungsplan |
| Fehllauf oder Kaltschluss | Unvollständige Füllung oder unzureichendes Zusammentreffen der Metallfronten | Lange, dünne Pfade, schmale Merkmale und komplexe Fließwege können eine größere Herausforderung beim Füllen darstellen |
| Einschlüsse | Unerwünschtes nichtmetallisches oder anderes Fremdmaterial im Gussstück | Die Akzeptanz hängt vom Standort, der Größe, der Spezifikation und den Serviceanforderungen der Komponente ab |
| Verzerrung | Formänderungen während des Abkühlens, Lösens, Handhabens oder der anschließenden Behandlung | Große Spannweiten, Asymmetrie und ungleichmäßige Querschnittsverteilung können die Dimensionsstabilität beeinträchtigen |
Durch eine visuelle Untersuchung können Oberflächenunregelmäßigkeiten, Grate, Beschädigungen und offensichtliche Probleme bei der Endbearbeitung festgestellt werden. Bei der Dimensionsmessung werden definierte Größen und geometrische Beziehungen anhand der Zeichnung überprüft. Abhängig vom Material, der Geometrie und dem Abnahmeplan können auch andere Methoden wie Durchstrahlungs-, Ultraschall- oder Eindringprüfungen in Betracht gezogen werden. Keine einzelne Methode beantwortet jede Frage; Bei der Testauswahl sollten Fehlerart, Ort, Zugang, Material und das erforderliche Maß an Vertrauen berücksichtigt werden.
Bestätigen Sie bei Bauteilen mit druck-, struktur- oder sicherheitsrelevanten Aufgaben vor Produktionsbeginn die geltende Norm, den Prüfumfang und die Abnahmekriterien. Geben Sie an, ob die Anforderung für den Rohguss, nach der Wärmebehandlung, nach der Bearbeitung oder für das fertige Teil gilt. Dies vermeidet Unklarheiten, wenn das gleiche Merkmal in verschiedenen Herstellungsphasen bewertet wird.
Die Form im Gusszustand ist oft eher ein Ausgangspunkt als der Endzustand. Beim Gießen können Außenkonturen und Innenmerkmale geformt werden, während die Bearbeitung ausgewählte Oberflächen oder Löcher auf die für die Montage und den Betrieb erforderlichen Abmessungen bringt. Die richtige Reihenfolge hängt davon ab, welche Oberflächen genau sein müssen, wie das Teil während der Bearbeitung positioniert wird und ob eine Wärmebehandlung oder Endbearbeitung seine Abmessungen verändern kann.
CNC-Fräsen, Drehen, Bohren, Bohren und Gewindeschneiden können dort eingesetzt werden, wo die Zeichnung bestimmte Abmessungen, Ebenheit, Position, Gewinde oder Oberflächenbeschaffenheit erfordert. Die Gusskonstruktion sollte genügend Material für diese Vorgänge lassen und Bezugspunkte bieten, die wiederholbar lokalisiert werden können. Gehen Sie nicht davon aus, dass jede Oberfläche bearbeitet werden sollte: Eine unnötige Bearbeitung kann die Einrichtung komplexer machen und Material aus Bereichen entfernen, die nur ein Finish im Gusszustand benötigen.
Einige Legierungen oder Anwendungen erfordern eine Wärmebehandlung, um einen bestimmten Materialzustand zu erreichen. Der geeignete Zyklus hängt vom Grad, der Abschnittsgröße, den Grundstückszielen und den geltenden technischen Anforderungen ab. Die Behandlung kann sich auch auf Verformungen und Endabmessungen auswirken. Daher sollten kritische Bearbeitungsschritte und Prüfpunkte entsprechend sequenziert werden.
Eine Oberflächenbehandlung kann eingesetzt werden, um Korrosionseinwirkung, Aussehen, Abnutzung, Sauberkeit oder andere funktionale Anforderungen zu berücksichtigen. Die richtige Methode hängt von der Grundlegierung und der Betriebsumgebung ab. Geben Sie die erforderliche Oberfläche und die zu behandelnden Bereiche an, einschließlich aller Oberflächen, die abgedeckt oder geschützt werden müssen. Wenn eine Beschichtung ein Passmaß verändert, sollte dieser Effekt im Toleranzplan berücksichtigt werden.
Die integrierte Produktionsplanung ist besonders nützlich, wenn für ein Bauteil eine Kombination aus Guss, Bearbeitung, Wärmebehandlung, Endbearbeitung und Maßprüfung erforderlich ist. Ein koordinierter Plan klärt, wann jede Anforderung gilt und verringert das Risiko, dass ein Konflikt entdeckt wird, nachdem ein Vorgang bereits abgeschlossen wurde.
Eine vollständige Beschreibung hilft einem Hersteller, die Komponente zu bewerten, anstatt den beabsichtigten Verwendungszweck zu erraten. Ein 3D-Modell zeigt die Form, identifiziert jedoch möglicherweise nicht alle kritischen Abmessungen, Materialbedingungen, Prüfregeln oder Endbearbeitungsanforderungen. Eine Zeichnung und unterstützende Anmerkungen sollten die zu kontrollierenden Funktionen erläutern und wesentliche Anforderungen von Details unterscheiden, die sich nicht auf die Leistung auswirken.
Bei der Anforderung einer Fertigungsüberprüfung fürMetallguss, organisieren Sie die Informationen in einem kompakten technischen Paket:
Bevor eine Route fertiggestellt wird, stimmen Sie die Akzeptanz der Trennfuge, die Formschräge, die Kernanforderungen, den Bearbeitungsbestand, den Inspektionszugang und die Abmessungen ab, die den Zusammenbau bestimmen. Wenn die Zeichnung eine Toleranz enthält, die enger ist, als die Funktion erfordert, kann das Designteam beurteilen, ob diese gelockert werden kann. Wenn umgekehrt ein Merkmal für die Abdichtung oder Ausrichtung wesentlich ist, muss seine Bedeutung in der Zeichnung und im Prüfplan sichtbar sein.
Auch die Änderungskontrolle ist wichtig. Wenn eine Zeichnungsrevision eine Wand, ein Loch, einen Bezug oder ein Material ändert, kann sich die Auswirkung über dieses einzelne Merkmal hinaus auf Werkzeuge, Bearbeitungsvorrichtungen und Prüfmethoden erstrecken. Durch die Klarstellung der Dateiversionen und des Genehmigungsstatus wird sichergestellt, dass der Fertigungsplan dem beabsichtigten Design entspricht.
Die Anwendung ist ein nützlicher Ausgangspunkt, da sie erklärt, warum Geometrie und Material wichtig sind. Zwei Teile mit ähnlichen Außenabmessungen erfordern möglicherweise unterschiedliche Produktionswege, wenn eines den Flüssigkeitsdruck aufrechterhält und das andere als unkritische Abdeckung fungiert. Die Funktion sollte die Prioritäten für Material, Wandabschnitte, Bearbeitung, Prüfung und Endbearbeitung bestimmen.
Gehäuse, Ventilkörper, Oberteile und Armaturen können Hohlräume, Anschlüsse, Flanschflächen und Gewindeverbindungen enthalten. Definieren Sie druckbezogene Anforderungen, Dichtflächen, Wandbereiche, die nach der Bearbeitung intakt bleiben müssen, und die für den vorgesehenen Service erforderlichen Inspektionen. Neben dem Bearbeitungsplan sollte auch eine Gussroute in Betracht gezogen werden, da die endgültigen Anschlüsse und Dichtungsschnittstellen möglicherweise in sekundären Arbeitsgängen hergestellt werden.
Maschinenrahmen, Halterungen, Stützen und Aktuatorkomponenten können Steifigkeit, Ausrichtung, Montagebeziehungen, Vibrationsverhalten oder Gewicht priorisieren. In der Zeichnung sollten Montagedaten und Schnittstellen zu anderen Komponenten klar angegeben sein. Besprechen Sie bei Teilen mit großen Spannweiten oder asymmetrischer Geometrie die Verformung und wie die Komponente während der Bearbeitung und Messung gehalten wird.
Diese Anwendungen umfassen ein breites Spektrum an Betriebsbedingungen. Einige Komponenten sind in erster Linie struktureller Natur; andere sind Hitze, zyklischer Belastung, Korrosion oder anspruchsvollen Dichtungsanforderungen ausgesetzt. Allein anhand der Branchenkennzeichnung lässt sich der richtige Prozess nicht auswählen. Es sollte sich an der spezifischen Legierung, Geometrie, den Prüfanforderungen, dem Produktionskontext und den funktionalen Akzeptanzkriterien orientieren.
Bei allen Anwendungen ist der stärkste Ausgangspunkt eine klare Beschreibung dessen, was die Komponente tun muss und welche Funktionen den Erfolg bestimmen. Diese Informationen ermöglichen es, Prozessbeschränkungen zu bewerten, diskussionswürdige Konstruktionsänderungen zu identifizieren und den Rohguss mit allen nachgelagerten Vorgängen zu koordinieren.
Diese Antworten decken häufige technische und Beschaffungsfragen ab, die bei der Planung einer kundenspezifischen Gusskomponente auftreten.
Nein. Prozesse unterscheiden sich in der Größe und Geometrie, die sie verarbeiten können, in den verfügbaren Legierungen, in der erzeugten Oberflächenbeschaffenheit, in den Werkzeuganforderungen und in der Abmessungsfähigkeit. Vergleichen Sie mögliche Routen mit den Funktionsmerkmalen der Komponente und den geplanten nachgelagerten Vorgängen.
Für genaue Bohrungen, Gewinde, flache Flächen, Dichtflächen, Passungen oder Positionsbeziehungen, die die ausgewählte Gussroute nicht direkt den Zeichnungsanforderungen entsprechen kann, ist möglicherweise eine Bearbeitung erforderlich. Für die Bearbeitung sollten nur die notwendigen Bereiche angegeben werden.
In vielen Fällen können Kerne oder prozessspezifische Werkzeuge interne Hohlräume und Durchgänge bilden. Die Machbarkeit hängt von der Form des Durchgangs, der Wandstärke, dem Zugang, der Kernstabilität, den Reinigungsanforderungen und der Art und Weise ab, wie das fertige Merkmal überprüft werden kann. Die Passage sollte während der Entwurfsphase überprüft werden.
Eine aktuelle 2D-Zeichnung, ein passendes 3D-Modell, die spezifizierten Legierungs- oder Betriebsanforderungen, kritische Toleranzen, vorgesehene Anwendung, Endbearbeitungsanforderungen und Prüfkriterien bilden ein nützliches Startpaket. Produktionskontext und Revisionsstatus helfen bei der Klärung des Fertigungsplans.
Identifizieren Sie das zu prüfende Merkmal oder den zu prüfenden Zustand, die anwendbare Methode oder Norm, sofern angegeben, die Herstellungsphase und das Akzeptanzkriterium. Visuelle Kontrollen, Maßmessungen und interne Untersuchungen beantworten unterschiedliche Fragen und sollten nicht als austauschbar betrachtet werden.
Bearbeitung, Wärmebehandlung und Oberflächenveredelung können sich auf Abmessungen, Oberflächenzustand, Reihenfolge und Prüfzugang auswirken. Wenn Sie sie zusammen mit der anfänglichen Gussroute planen, können Sie Konflikte wie unzureichende Bearbeitungszugabe oder eine Beschichtung vermeiden, die die angepasste Oberfläche beeinträchtigt.
Teilen Sie die Zeichnung, Materialanforderungen, kritische Abmessungen, Betriebsbedingungen und etwaige Bearbeitungs- oder Endbearbeitungsanforderungen mit. Eine Projektprüfung kann sich dann auf die Prozesseignung, die Herstellbarkeit und die für das fertige Bauteil erforderlichen Prüfungen konzentrieren.
Entdecken Sie die Möglichkeiten vonBestProUndKontaktieren Sie uns, um Ihre individuelle Komponente zu besprechen.
Die endgültige Prozessauswahl sollte auf der Komponentenzeichnung, der Materialspezifikation, den Servicebedingungen und den vereinbarten Abnahmekriterien basieren.
-